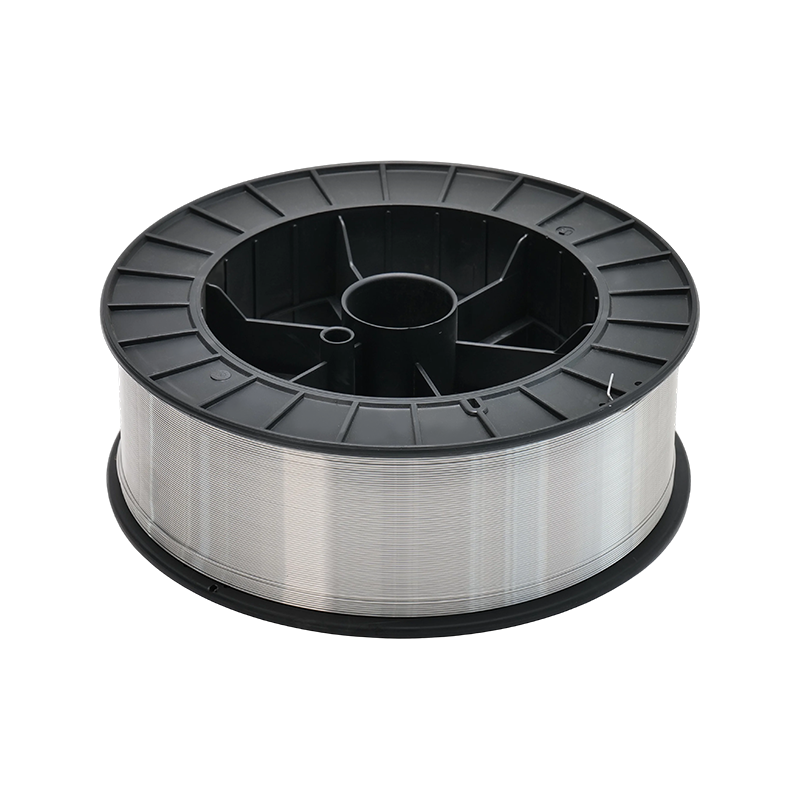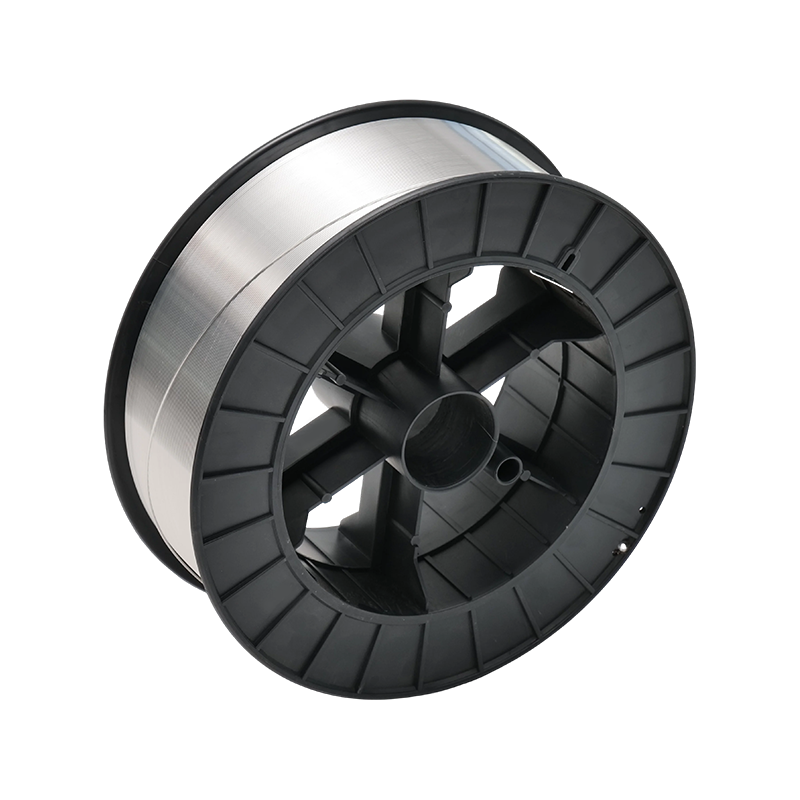


Kawat las paduan aluminium adalah salah satu bahan habis pakai yang terlihat sederhana di rak dan menjadi jauh lebih menarik saat lasan mulai mengalami porositas, retak, atau pengumpanan yang buruk. Kawat bukan sekadar logam pengisi. Hal ini memengaruhi stabilitas busur, bentuk manik, ketahanan terhadap korosi, penyelesaian pasca-pengelasan, dan seberapa nyaman seluruh pekerjaan di bengkel.
Panduan ini menjelaskan tingkatan kawat utama, perbedaan praktis antara pengelasan aluminium MIG dan TIG, dan poin pemilihan yang penting saat Anda membeli untuk produksi, perbaikan, atau proyek baru.
Apa yang Sebenarnya Dilakukan Kawat Las Paduan Aluminium
Dalam pengelasan aluminium, kawat pengisi menjadi bagian dari sambungan. Sifat kimianya perlu bekerja dengan paduan dasar, lingkungan servis, dan proses pengelasan. Kawat yang dilas dengan indah pada lembaran 6061 yang bersih mungkin bukan pilihan yang tepat untuk pengecoran, braket kelautan, atau bagian anodisasi yang harus sesuai dengan warna setelah penyelesaian.
Diameter kawat, kebersihan permukaan, gulungan kumparan, dan konsistensi dari lot ke lot juga penting. Aluminium sensitif terhadap oksida dan kelembapan, sehingga kawat yang kering dan bersih dengan karakteristik umpan yang andal lebih berharga daripada label “premium” yang tidak jelas. Untuk MIG, kawat harus bergerak mulus melalui liner dan pistol tanpa tertekuk. Untuk TIG, panjang lurus harus bersih, teridentifikasi dengan jelas, dan mudah ditangani di bangku cadangan.
Nilai Utama yang Akan Anda Lihat di Toko
Sebagian besar diskusi kawat las paduan aluminium kembali ke kelompok kecil nilai pengisi. Masing-masing memiliki kepribadian, dan pilihan yang tepat bergantung pada apa yang harus dilakukan pengelasan setelah busur padam.
ER4043: Pengisi Tujuan Umum yang Dikenal
ER4043 adalah pengisi aluminium-silikon dengan sekitar 5% silikon. Ia menawarkan kemampuan las yang baik, genangan cairan, dan ketahanan yang wajar terhadap retak panas pada banyak paduan yang dapat diolah dengan panas. Ini sering digunakan untuk pengecoran, fabrikasi umum, dan pekerjaan perbaikan. Kerugiannya adalah kekuatan yang lebih rendah dibandingkan pengisi magnesium 5xxx dan lasan yang mungkin menjadi gelap atau merespons secara berbeda ketika dianodisasi.
ER5356: Kekuatan dan Ketahanan Korosi
ER5356 adalah pengisi aluminium-magnesium dengan sekitar 5% magnesium. Ini adalah pilihan umum ketika diperlukan kekuatan yang lebih tinggi, ketahanan korosi yang baik, dan respons anodisasi yang lebih baik. Ia bekerja dengan baik pada logam dasar 5xxx dan 6xxx dan banyak digunakan dalam pekerjaan kelautan, transportasi, dan struktural. Ini mungkin kurang memaafkan dibandingkan ER4043 pada beberapa coran, jadi identifikasi logam dasar tetap penting.
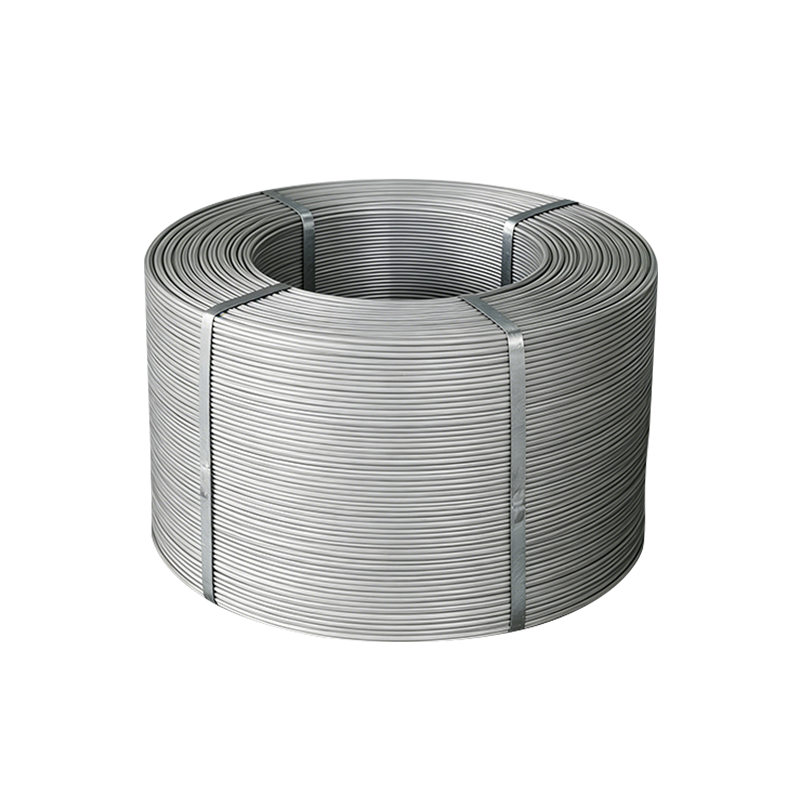 Kawat Paduan Aluminium Kekuatan Tinggi AlMg6 Kawat aluminium magnesium tinggi untuk pekerjaan struktural, kelautan, dan transportasi, dengan ketahanan korosi dan kemampuan las pengelupasan kulit yang baik. Lihat Produk →
ER5183: Untuk Pekerjaan Kelautan dan Tugas Berat yang Menuntut
ER5183 adalah pengisi berbasis magnesium lainnya, umumnya dipilih ketika kekuatan dan ketangguhan yang lebih tinggi adalah hal yang penting. Hal ini sering dikaitkan dengan fabrikasi kelautan dan struktur aluminium tugas berat. Ini bukan pengganti universal untuk ER5356, namun ini bisa menjadi langkah maju yang masuk akal ketika sambungan diharapkan mampu memikul beban di lingkungan yang korosif.
ER4047: Silikon Tinggi untuk Pekerjaan Tertentu
ER4047 mengandung sekitar 12% silikon. Kisaran lelehnya yang lebih rendah dan fluiditasnya yang tinggi membuatnya berguna untuk material tipis, pekerjaan jenis mematri, dan beberapa situasi perbaikan yang memerlukan genangan air yang lebih mudah ditoleransi. Ini lebih merupakan pengisi khusus daripada pilihan default untuk pengelasan struktural umum.
| Kelas | Keluarga paduan inti | Kekuatan khas | Ketahanan korosi | Kesesuaian umum |
|---|---|---|---|---|
| ER4043 | Al-5Si | Sedang | Bagus | Fabrikasi umum, pengecoran, perbaikan |
| ER5356 | Al-5Mg | Lebih tinggi | Sangat bagus | Pekerjaan kelautan, struktural, anodisasi |
| ER5183 | Al-Mg-Mn | Tinggi | Sangat bagus | Sambungan tugas berat dan kelautan |
| ER4047 | Al-12Si | Sedang | Bagus | Lembaran tipis, mematri, perbaikan khusus |
Cara Mencocokkan Kawat dengan Pekerjaan
Mulailah dengan logam dasar, bukan katalog kawat. Konfirmasikan apakah suku cadang tersebut adalah 6061, 5052, 5083, 3003, paduan tuang, atau sesuatu yang tidak diketahui. Kemudian tanyakan apa yang harus dipertahankan oleh lasan: beban, getaran, semprotan garam, bahan kimia pembersih, anodisasi, atau inspeksi kosmetik.
Posisi proses juga penting. Kawat yang dipasang rata mungkin berperilaku berbeda di atas atau dalam posisi vertikal. Untuk pekerjaan produksi, konsistensi dan feedabilitas sama pentingnya dengan kimia nominal. Penting juga untuk memeriksa toleransi diameter, kondisi kumparan, dan apakah kawat disertakan dalam kemasan yang dapat ditangani dengan baik oleh pengumpan Anda.
Saat Anda membandingkan opsi, kami bahan las aluminium dan paduan aluminium Rentang ini disusun berdasarkan perbedaan-perbedaan praktis ini dan bukan hanya sekedar klaim “satu kabel untuk semua”.
MIG dan TIG: Dua Kebiasaan Berbeda
Pengelasan aluminium MIG cepat dan produktif, namun membutuhkan persiapan yang bersih dan pengumpanan kawat yang stabil. Kawat aluminium lebih lembut dari kawat baja, jadi kondisi liner, tegangan gulungan penggerak, dan sudut pistol penting. Sudut dorong membantu menjaga busur tetap berada di depan genangan air, dan kecepatan gerak yang konsisten mengurangi kemungkinan terjadinya cold lap atau deposisi yang tidak menentu. Pelindung argon adalah hal yang umum, sedangkan campuran argon-helium dapat digunakan jika diperlukan lebih banyak masukan panas.
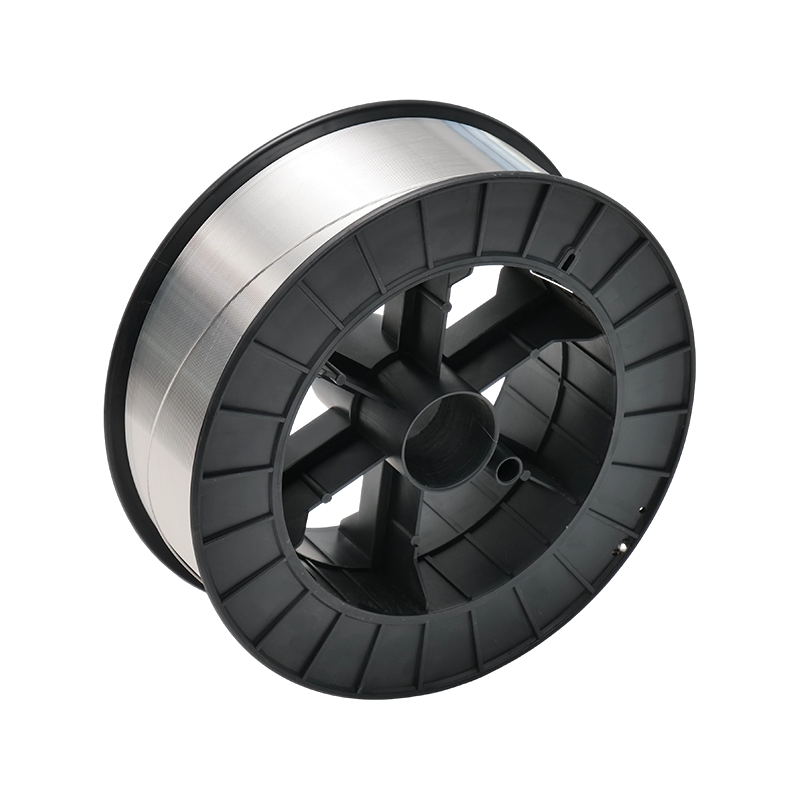 Kawat MIG untuk Pengelasan Busur Aluminium Kawat MIG khusus untuk pengelasan busur argon elektroda leleh, cocok untuk fabrikasi aluminium dengan persiapan yang bersih dan bahan pengumpanan yang stabil. Lihat Produk →
Pengelasan aluminium TIG lebih lambat dan lebih manual, namun memberikan operator kontrol yang baik terhadap panas dan bentuk manik. AC TIG banyak digunakan karena arus bolak-balik membantu memecah lapisan oksida sekaligus tetap memberikan tindakan pembersihan. Pemilihan filler tetap mengikuti logika yang sama: sesuaikan logam dasar dan kebutuhan servis, lalu sesuaikan teknik dengan ketebalan dan desain sambungan.
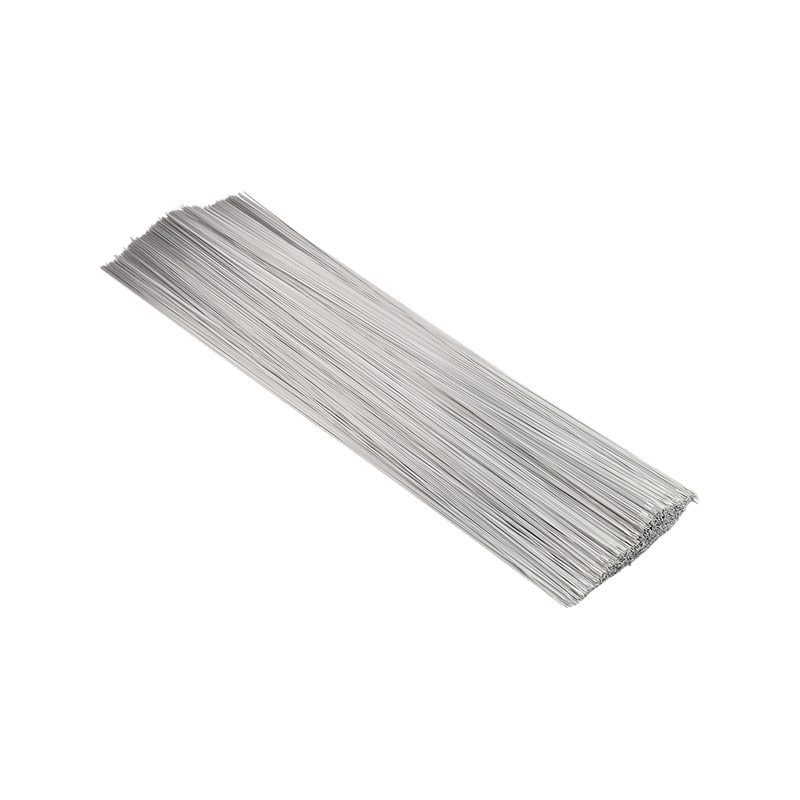
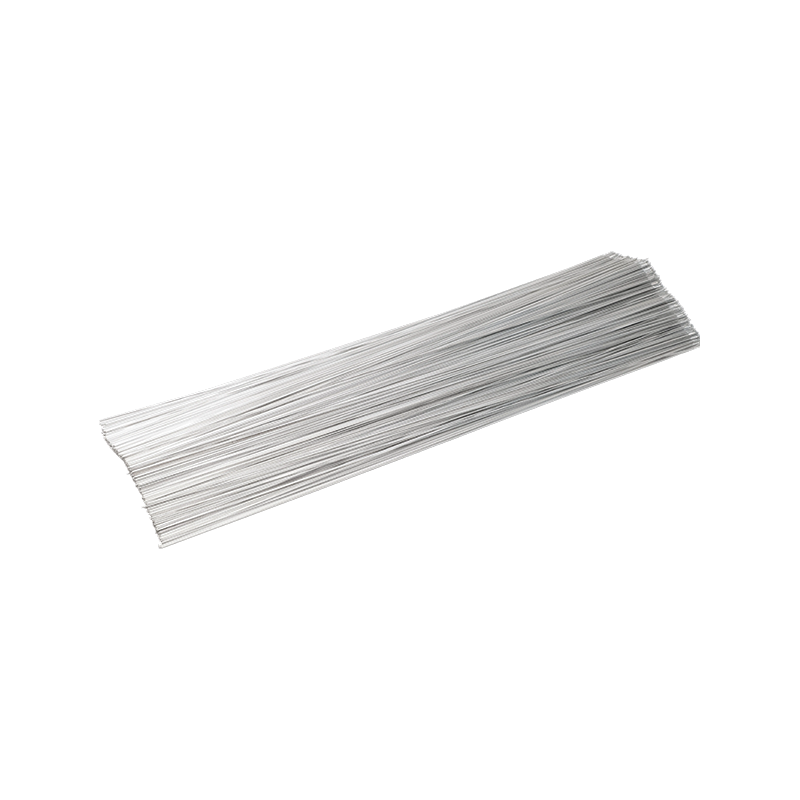 Kawat TIG untuk Pengelasan Busur Elektroda Tidak Meleleh Kawat TIG khusus untuk pengelasan busur argon elektroda non-melting, ditujukan untuk pekerjaan aluminium yang mengutamakan kontrol panas dan kebersihan pra-pengelasan. Lihat Produk →
Dalam kedua proses tersebut, kebersihan bukanlah hal yang kecil. Minyak, kelembapan, cairan pemotong, dan oksida berat dapat mengubah kawat yang bagus menjadi las yang buruk. Sikat tahan karat harus disimpan hanya untuk aluminium, dan pembersihan sebelum pengelasan harus cukup konsisten sehingga operator tidak menebak-nebak dari satu bagian ke bagian berikutnya.
Dimana Kawat Las Aluminium Bekerja
Anda akan menemukan kawat las paduan aluminium di badan truk, trailer, lambung dan perlengkapan kapal, bejana tekan, penukar panas, komponen rel, rangka arsitektur, bengkel, dan fabrikasi logam umum. Setiap pengaturan memberikan bobot yang berbeda pada kekuatan, ketahanan korosi, penampilan, atau produktivitas.
Pabrikator kelautan mungkin paling peduli dengan korosi dan ketangguhan. Bengkel mungkin menghargai genangan air yang mudah ditoleransi dan ketersediaan yang mudah. Lini produksi mungkin memperhatikan konsistensi pakan, pergantian spul, dan ketertelusuran lot. Itulah sebabnya kualitas pengisi yang sama bisa sangat baik dalam satu konteks dan hanya dapat diterima dalam konteks lain.
Pemeriksaan Kualitas Yang Menghemat Pengerjaan Ulang
Kualitas kawat muncul dalam hal-hal kecil sebelum muncul pada pengelasan yang gagal. Carilah diameter yang konsisten, permukaan yang bersih, gulungan spool yang rapat, penandaan grade yang jelas, dan kemasan yang menjaga kelembapan. Inspeksi masuk harus mencakup hal-hal mendasar: kondisi spool, permukaan kawat, dan identifikasi terhadap pesanan pembelian.
Di Jiangsu Hetuo Aluminium Wire, kami memproduksi bahan las aluminium dan paduan aluminium di Lianyungang, China, dengan sistem mutu yang mencakup ISO 9001 dan IATF 16949. Latar belakang tersebut mendukung kontrol kualitas di balik kawat las kami , mulai dari pemeriksaan material masuk hingga pengepakan akhir. Bagi pembeli, manfaat praktisnya adalah lebih sedikit kejutan ketika banyak barang baru mencapai sel pengelasan.
Daftar Periksa Seleksi Sederhana
- Identifikasi paduan dasar dan sifat-sifatnya sebelum memilih bahan kimia pengisi.
- Putuskan apakah kekuatan, ketahanan terhadap korosi, respons anodisasi, atau kemampuan las adalah prioritasnya.
- Sesuaikan pengisi dengan proses: kawat spool untuk MIG, panjang lurus untuk TIG jika diperlukan.
- Periksa ketebalan, desain sambungan, dan posisi pengelasan terhadap diameter dan kisaran arus yang disarankan.
- Konfirmasikan kebersihan permukaan, pengemasan, dan identifikasi lot sebelum produksi dimulai.
- Jalankan percobaan pengelasan pada potongan dari keluarga paduan yang sama setiap kali ada lot atau grade baru yang diperkenalkan.
Pemikiran Terakhir
Kawat las paduan aluminium memberi imbalan sedikit persiapan. Ketahui logam dasar, pilih tingkatan untuk kondisi servis, jaga agar kabel tetap bersih dan kering, dan sesuaikan proses dengan pekerjaan alih-alih memaksakan satu pengaturan di setiap bagian. Pendekatan tersebut jarang terasa dramatis, namun biasanya itulah yang membedakan pengelasan aluminium yang konsisten dengan hari pengerjaan ulang.