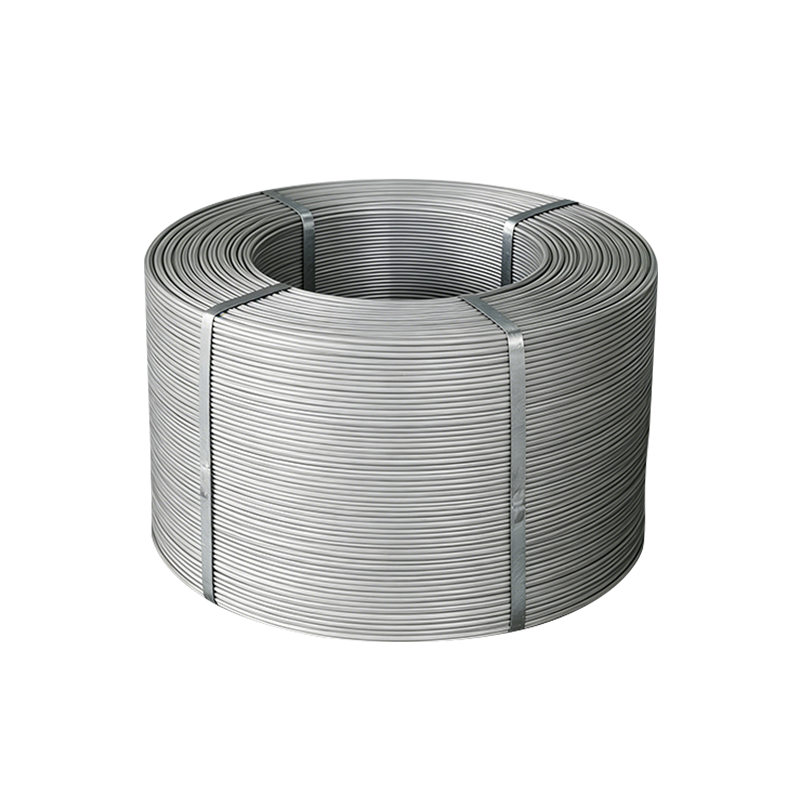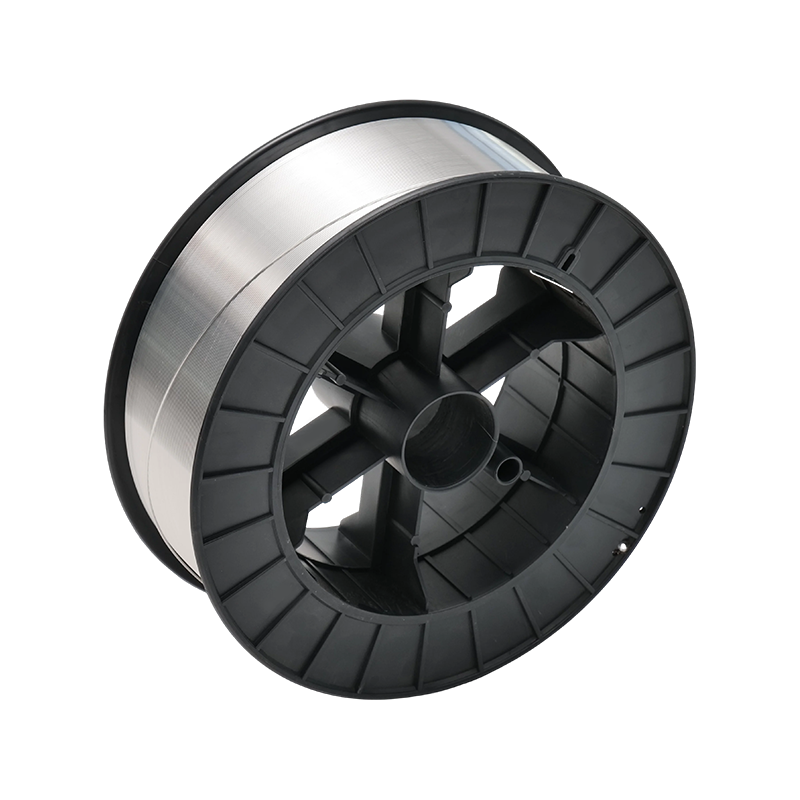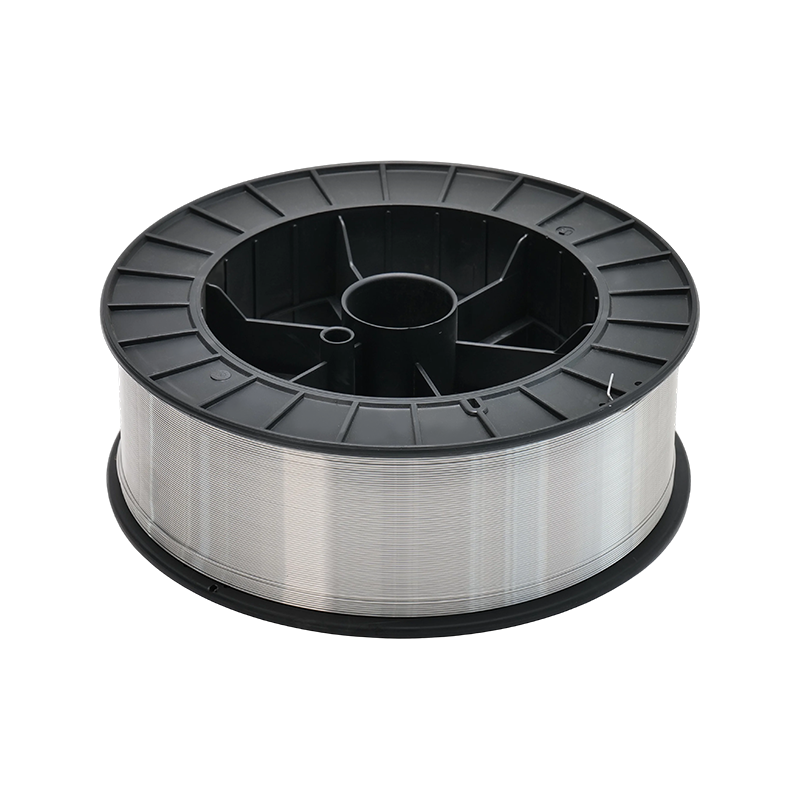


Kawat aluminium MIG terlihat sederhana dari luar: kumparan, lapisan kawat terang, label. Yang menentukan apakah produk tersebut dapat berfungsi dengan baik adalah semua yang ada di balik label tersebut — paduan yang mana, diameter yang mana, gulungan yang mana, cara pembersihannya, dan pengemasan yang sesuai dengan iklim yang mana. Sebagian besar kawat yang meninggalkan pabrik kami di Guannan sama sekali bukan barang katalog; itu adalah spesifikasi yang disepakati dengan pelanggan yang tahu persis apa yang harus dilakukan busur itu. Itulah arti praktis dari kabel MIG khusus, dan catatan di bawah ini menjelaskan keputusan-keputusan yang biasanya masuk ke dalamnya.
Apa yang Dicakup "Kustom" dalam Pesanan Kawat MIG
Berdasarkan pengalaman kami, ada enam variabel dalam urutan khusus, dan hanya variabel pertama yang cenderung dibahas di email pembuka. Lima lainnya adalah tempat sebagian besar kejutan terjadi.
- Paduan dan temperamen — misalnya ER5356 dipasok dalam kondisi yang lebih sulit untuk pengumpanan otomatis, atau ER4043 untuk pekerjaan pengecoran dan perbaikan.
- Diameter dan toleransi — 0,8, 0,9, 1,0, 1,2 atau 1,6 mm, dengan simpangan yang diijinkan dituliskan dan bukan diasumsikan.
- Pemeran dan heliks — seberapa banyak kawat melengkung setelah meninggalkan kumparan, yang menentukan apakah kawat akan mendarat di alur atau di sampingnya.
- Kondisi permukaan — sisa pelumas, oksida, dan uap air di permukaan semuanya muncul sebagai porositas jauh sebelum ada yang mencurigai adanya gas.
- Format kumparan dan belitan — diameter spul, lubang, berat, dan apakah lapisan tersebut dililit secara acak atau presisi.
- Pengepakan dan dokumen — bahan pengering, tas pembatas, pola palet, label dalam bahasa Anda, dan dokumen pengujian yang diharapkan oleh meja penerima Anda.
Seorang insinyur cenderung memiliki dua yang pertama; gudang atau tim kualitas memiliki dua yang terakhir. Kedua set harus berada pada lembar yang sama sebelum gulungan pertama digambar.
Mulai Dari Logam Dasar, Lalu Pilih Pengisinya
Pemilihan paduan hampir selalu mengikuti logam induk dan kondisi servisnya, bukan sebaliknya. Pengelasan ekstrusi 6xxx untuk penampilan berperilaku sangat berbeda dari pengelasan pelat 5083 untuk kekuatan, meskipun kedua pekerjaan terlihat serupa di bawah helm. Tabel di bawah ini adalah logika pemasangan yang paling sering kami gunakan saat pelanggan mengirimkan gambar, bukan nomor komponen.
| Paduan pengisi | Logam dasar biasanya cocok | Perilaku di busur | Titik awal yang khas |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Paling lembut dan paling konduktif, kekuatan terendah | Busbar, lembaran tipis, sambungan yang akan dianodisasi |
| ER4043 | 6061-T6, 6063, 3003, coran Al-Si | Memaafkan untuk memberi makan, manik halus, toleran terhadap pembersihan yang sedikit tidak sempurna | Fabrikasi umum, pekerjaan perbaikan, pengecoran |
| ER5356 | 5083, 5086, 6061, 7005 | Kekuatan dan keuletan lebih tinggi, kurang toleran terhadap kontaminasi | Struktur transportasi, bagian kelautan, rakitan anodisa |
| ER5183 | 5083, 5086 | Kekuatan tertinggi dari empat busur yang umum dan tajam | Struktur las dengan beban berat |
Jika Anda masih memetakan nilai ke aplikasi, ikhtisar kami tentang jenis kawat aluminium, sifat dan aplikasi pengelasan membahas metalurgi di balik tabel ini secara lebih mendalam. Yang penting untuk pesanan khusus adalah mutunya ditetapkan terlebih dahulu, karena diameter, temper, dan pengepakan semuanya mengikuti dari itu.
Diameter, Toleransi dan Format Spool
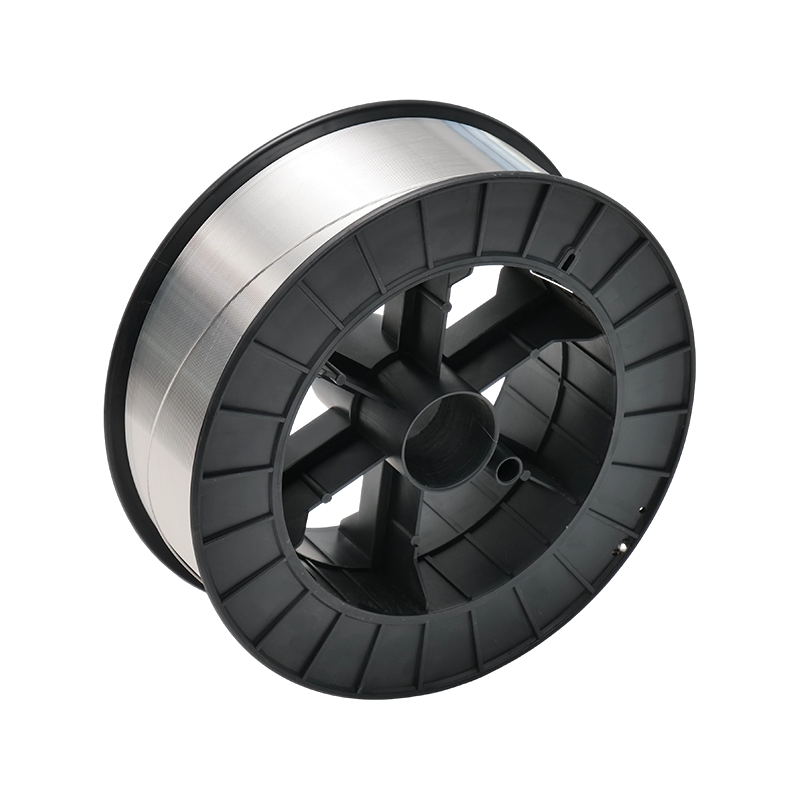 Kawat MIG Kustom untuk Pengelasan Aluminium Kawat MIG yang disediakan khusus untuk pengelasan busur argon elektroda leleh; meninjau persyaratan kelas dan diameter sebelum memesan. Lihat Produk →
Diameter adalah keputusan kepadatan arus dan juga keputusan mengisi celah. Kawat 1,2 mm merupakan pekerja keras untuk 200–350 A pada bagian yang lebih tebal, sedangkan setelan pulsa 0,8 dan 1,0 mm bekerja pada lembaran tipis dan sambungan posisi di mana masukan panas harus tetap rendah. Toleransi di sekitar angka nominal tersebut adalah apa yang sebenarnya dirasakan oleh robot: sebuah kawat yang berada di bagian atas pitanya mengalir dengan lancar, satu kawat di bagian bawah dapat berceloteh, dan keduanya dapat membawa nomor cetakan yang sama.
Pemeran dan helix berhak mendapatkan hukumannya sendiri. Terlalu sedikit cetakan akan menyebabkan kawat tertekuk pada liner; terlalu banyak dan menyimpang dari garis sambungan pada perubahan jarak kontak-ujung-ke-kerja. Untuk sel otomatis, kami biasanya menyepakati suatu nilai dengan integrator pelanggan dan menyimpannya di setiap spool dalam lot, dibandingkan memperlakukannya sebagai produk sampingan yang tidak terkendali dari penggulungan.
Format spool adalah kabel yang bagus masih bisa rusak. Spool 300 mm dengan lubang 50 mm, lilitan lapisan presisi dan bebas titik persilangan, akan bekerja pada kecepatan pengumpanan kawat tinggi tanpa gangguan yang berasal dari kawat yang terperangkap di bawah tetangganya. Beri tahu kami pengumpan, penahan spul, dan batas muatan, serta pengepakan berikutnya.
Pengepakan untuk Perjalanan, Bukan Hanya untuk Rak
Kawat aluminium bukanlah produk yang rapuh, tetapi merupakan produk yang reaktif. Sebuah kontainer yang melewati musim lembab dapat meninggalkan palet yang dikemas dengan buruk dengan kabut putih di lapisan luar dan kolam las yang penuh dengan hidrogen. Film penghalang, jumlah pengering yang terukur, dan kumparan yang tidak diletakkan langsung di lantai kayu menyelesaikan sebagian besar permasalahan tersebut. Jika suatu pekerjaan memerlukan root TIG di bawah pengisian MIG, pencocokannya
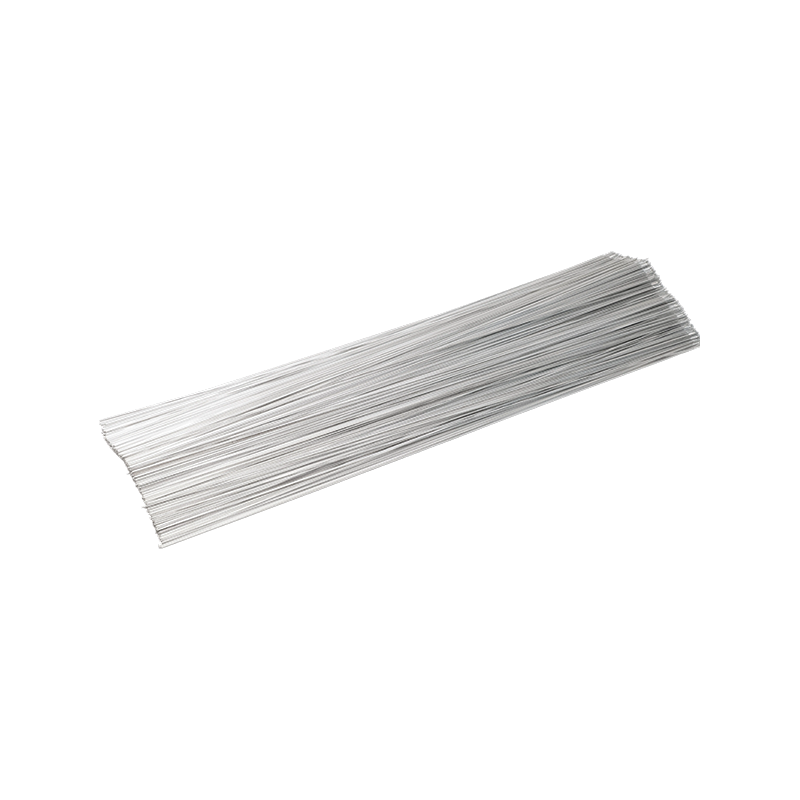 Kawat TIG Kustom untuk Pengelasan Paduan Aluminium Kawat TIG yang disediakan khusus untuk pengelasan busur argon elektroda non-lebur, cocok untuk pekerjaan yang membutuhkan root pass yang cocok sebelum pengisian MIG. Lihat Produk →
diambil dari stok paduan yang sama, sehingga kedua lintasan tetap konsisten secara metalurgi.
Label lebih penting daripada bunyinya. Nomor suku cadang, paduan, diameter, nomor panas, berat bersih, dan jenis kumparan dalam bahasa yang dibaca operator Anda — inilah detail yang menghentikan penghentian saluran. Kami bahan las aluminium dan paduan aluminium Kisaran dikemas sesuai spesifikasi pelanggan karena alasan ini, dan pesanan ekspor diberi label sebelum mencapai kontainer.
Lembar Spesifikasi Yang Kami Minta
Ketika pelanggan mengirimkan spesifikasi tertulis lengkap, penawaran membutuhkan waktu sehari, bukan seminggu. Jika Anda membangunnya dari awal, berikut adalah jalur yang paling banyak menghilangkan risiko:
- Kelas logam dasar, ketebalan dan persiapan sambungan.
- Paduan pengisi dan temper, dengan standar yang harus dipenuhi.
- Diameter nominal dan pita toleransi yang dapat diterima.
- Batas transmisi dan heliks, atau pengaturan pengumpan dan obor sehingga kami dapat mengusulkannya.
- Jenis spool, lubang, berat dan pola belitan.
- Persyaratan permukaan — kering, bebas pelumas, dan cara verifikasinya.
- Pengepakan: unit per karton, tinggi palet, pengering, bahasa pelabelan.
- Dokumen: sertifikat pabrik, laporan kimia, dan pernyataan apa pun yang dibutuhkan pasar Anda.
Apa pun selain itu – prosedur pengelasan, pemasok kemasan pilihan, kode warna pada flensa spul – diperbolehkan, tetapi delapan baris di atas adalah baris yang menentukan apakah pengiriman pertama dapat digunakan.
Bukti Mutu Apa yang Masuk Akal untuk Diminta
Tanyakan kepada pemasok mana pun bagaimana kawat diperiksa antara gambar dan pengepakan. Di pabrik kami, setiap tahap produksi memerlukan langkah inspeksi, dan hasilnya mengikuti nomor panas pada label. Dari sisi sistem, kami mendapatkan sertifikasi ISO 9001 pada tahun 2021, CE pada tahun 2022, dan IATF 16949 untuk pasokan otomotif pada tahun 2023 — hal terakhir yang menjadi alasan dokumentasi proses kami cenderung lebih panjang dibandingkan yang diharapkan oleh fabrikator umum.
Pada produk itu sendiri, tiga pemeriksaan memberi tahu Anda sebagian besar ceritanya: kimia terhadap tingkat, diameter dan kondisi permukaan di sepanjang spul, bukan di ujungnya, dan uji las pada sambungan yang mirip dengan milik Anda. Kami lebih suka menjalankan uji las pada spul sampel daripada menemukan ketidakcocokan pada perlengkapan pelanggan.
Sampel Pertama, Volume Kedua
Kawat khusus adalah percakapan sebelum menjadi pesanan pembelian. Kirimkan paduan, diameter, kumparan dan foto sambungannya; mintalah contoh luka spul sesuai spesifikasi yang ingin anda beli. Jalankan pada mesin yang benar-benar akan menggunakannya, pada kecepatan pengumpanan kawat yang Anda jalankan, dan periksa manik, tingkat percikan, dan porositas pada bagian yang dipotong. Jika ada sesuatu yang memerlukan penyesuaian, itulah saat yang paling murah untuk menyesuaikannya — rentang toleransi yang direvisi pada sampel memerlukan biaya panggilan telepon, sedangkan revisi yang sama setelah kontainer mendarat memerlukan biaya satu minggu produksi. Begitulah cara kami memilih bekerja dengan pelanggan baru, dan biasanya begitulah pesanan pertama berubah menjadi pesanan tetap.